


 英语
 中文简体
 西班牙语
 阿拉伯语

يتم تحديد الفيلم اللاصق بالذوبان الساخن عن طريق قفل خمسة متغيرات كتابيًا: كيمياء البوليمر، والسمك والجرام مع التفاوتات، ونوافذ الذوبان والتنشيط، وقوة الارتباط مع طريقة الاختبار، وشكل اللفة بما في ذلك البطانة والتعبئة. كل سطر آخر في ورقة البيانات، بدءًا من القطر الأساسي وحتى مدة الصلاحية، موجود لحماية تلك الأرقام الخمسة.
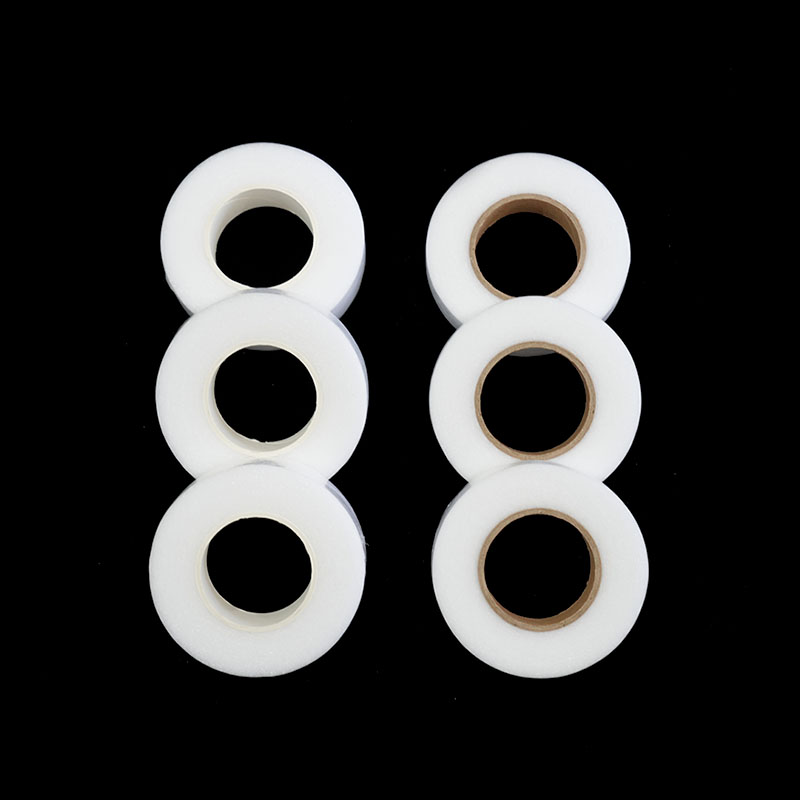
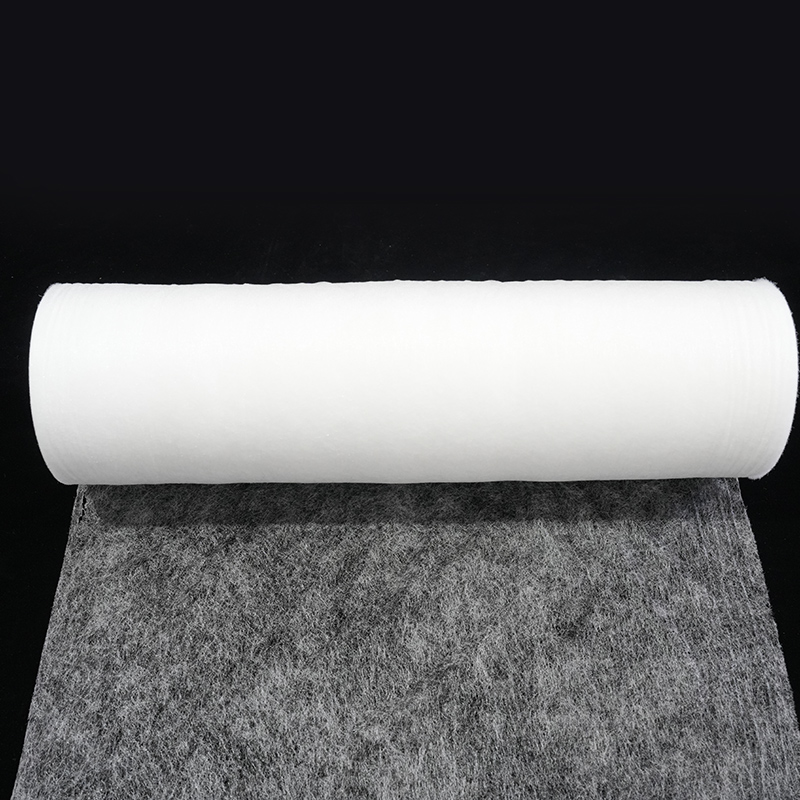
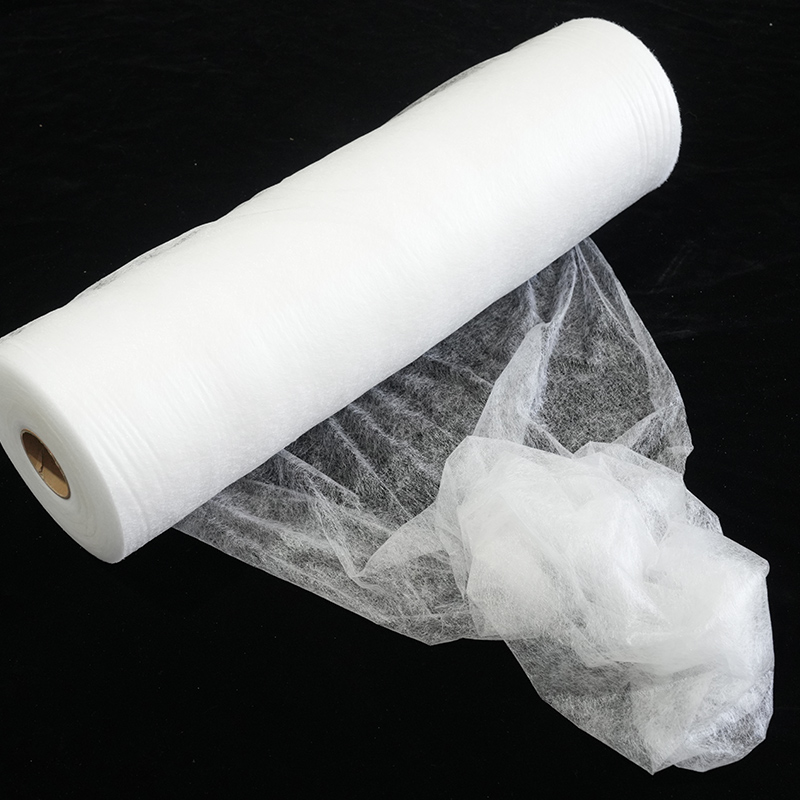
الفيلم اللاصق المذوب بالحرارة عبارة عن لوح من البلاستيك الحراري الخالي من المذيبات، يتراوح سمكه عادة من 20 إلى 150 ميكرومتر، وهو جاف عند اللمس في درجة حرارة الغرفة ولا يتم تنشيطه إلا عن طريق الحرارة بالإضافة إلى الضغط. لا شيء يجب أن يتبخر ولا شيء يجب أن يعالج، وبالتالي فإن الرابطة تتشكل في ثوان. هذه السرعة هي السبب وراء تفضيل خطوط OEM للفيلم على المادة اللاصقة السائلة، وأيضًا سبب فشل المواصفات الفضفاضة بهدوء وليس بصوت عالٍ.
معظم المشاكل التي نراها في مشاريع تصنيع المعدات الأصلية هي فشل في المواصفات، وليس فشل المواد: رسم مكتوب عليه "فيلم 50 ميكرومتر" بدون جرام، أو نطاق تليين مقتبس بدون طريقة اختبار، أو قيمة تقشير يتم قياسها على ركيزة لا يربطها العميل أبدًا.
محتوى
- خمسة أرقام تحمل المواصفات الكاملة
- مطابقة البوليمر مع الركيزة ودرجة حرارة الخط
- السُمك والجرام وتنسيق اللفة: حدد التفاوتات، وليس المتوسطات
- ورقة المواصفات: الحقول وإدخالات الأمثلة وتكلفة تركها
- طرق الاختبار: جعل النتيجة قابلة للمقارنة
- ستة أخطاء في المواصفات تظهر لاحقًا مع توقف الإنتاج
- من الإصدار التجريبي إلى إصدار الإنتاج
- الأسئلة المتداولة
خمسة أرقام تحمل المواصفات الكاملة
خمسة أرقام تقوم بما يقرب من ثمانين بالمائة من العمل: الكيمياء، والقواعد، ونافذة الذوبان، ونافذة التنشيط، وقوة الروابط بطريقة محددة. افهمها بشكل صحيح والباقي تفاصيل؛ أخطأوا في فهمهم ولا يوجد قدر من التفاصيل ينقذ المشروع.
- كيمياء. إيفا، PA، PES أو تي بي يو. يعمل هذا القرار على إصلاح الالتصاق ومقاومة درجات الحرارة ومقاومة الغسيل والتكلفة، ولا يمكن إصلاحه لاحقًا عن طريق تغيير السُمك.
- جراماج. مذكورة بوحدة جرام/م² مع تفاوت، وليس فقط بالميكرومتر. يمكن لفيلمين لهما نفس السماكة أن يوفرا كتلة لاصقة مختلفة لخط الرابطة.
- نافذة تذوب. النطاق الذي يتدفق خلاله البوليمر، ويُعبر عنه عادةً بنطاق ذروة كالوريمتر المسح الضوئي التفاضلي (DSC) بدلاً من نقطة انصهار واحدة.
- نافذة التنشيط. درجة الحرارة والضغط ومدة المكوث التي تتطلبها مكبستك، والتي يجب أن تناسب الماكينة التي تمتلكها بالفعل.
- قوة السندات. رقم وركيزة وطريقة. "الالتصاق الجيد" ليس معيارًا للقبول.
مطابقة البوليمر مع الركيزة ودرجة حرارة الخط
يعتمد اختيار البوليمر على ثلاثة قيود، بهذا الترتيب: تحمل الركيزة للحرارة، والتصاق الكيمياء بتلك الركيزة، والظروف التي يجب أن يبقى فيها الجزء النهائي، مثل الغسيل والحرارة وانتقال الملدنات والرطوبة. السعر يأتي أخيرا.
| الكيمياء | نطاق التنشيط النموذجي | ركائز OEM المشتركة | احترس من |
|---|---|---|---|
| إيفا | 70-95 درجة مئوية | الورق، الرغوة، الأفلام، الأقمشة غير المنسوجة، روابط النسيج ذات درجة الحرارة المنخفضة | مقاومة محدودة للحرارة والكيميائية؛ غير مناسب للغسيل الساخن أو خدمة السيارات |
| السلطة الفلسطينية (البولي أميد) | 110-140 درجة مئوية | المنسوجات، الجلود، إدراجات معدنية، تقليم السيارات، مكونات الأحذية | يحتاج إلى ضغط أكثر سخونة. حساسة للرطوبة في التخزين |
| PES (كوبوليستر) | 110-150 درجة مئوية | تصفيح المنسوجات، والأحذية، والديكورات الداخلية للسيارات، ووسائط الترشيح | يتحلل عند تخزينه دافئًا ورطبًا؛ إبقاء لفات مختومة |
| TPU | 90-130 درجة مئوية | الأقمشة المرنة، والأغشية، والأحذية، وحافظات الهواتف، والمركبات المرنة | تكلفة أعلى يمكن أن يؤدي التك إلى تعقيد عملية تحرير البطانة |
مقاومة درجات الحرارة عادة ما تقرر القضية. لا يمكن للقطعة المزخرفة التي تصل درجة حرارتها إلى 80 درجة مئوية داخل السيارة المتوقفة استخدام طبقة EVA ذات درجة حرارة منخفضة، على الرغم من تماسكها جيدًا على المقعد. في تصفيح الأجزاء الداخلية للسيارات، تهيمن أفلام PA وPES لأنها تتحمل درجة حرارة الضغط وسنوات الحرارة التي تليها.
إذا كان على التجميع المستعبد أن يتمدد مع الركيزة، مثل الجزء العلوي من الحذاء الرياضي أو الغشاء المرن، فعادةً ما يكون فيلم TPU هو الحل، لأن الطبقة اللاصقة الصلبة سوف تتشقق أو تتفكك عندما ينثني المركب.
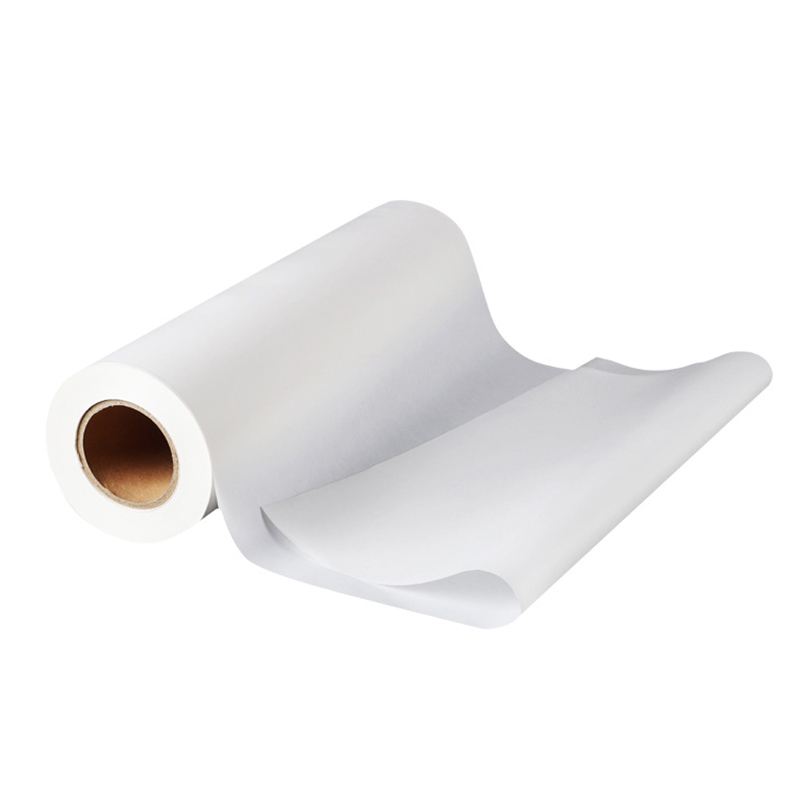 طبقة لاصقة تذوب بالحرارة من مادة TPU مع مرونة ورق داعم مقدمة المنتج: يتميز هذا الفيلم اللاصق المذاب بالحرارة TPU مع مرونة الورق الداعم بخصائص لاصقة صديقة للبيئة، والتي لا تسعى فقط إلى تحقيق كفاءة... عرض المنتج →
السُمك والجرام وتنسيق اللفة: حدد التفاوتات، وليس المتوسطات
يصف رقم السُمك بدون نطاق التسامح وتنسيق اللفة عينة، وليس مواصفات الشراء؛ تحدد التفاوتات ما إذا كانت اللفة تعمل على خطك أم لا.
- القواعد: 60 جم/م² ± 5%، على سبيل المثال. ومن الممكن تحقيق نسبة تشديد أكثر من ± 5%، ولكن ينبغي تبريرها بخط السندات بدلاً من أن تطلبها العادة.
- سمك: 50 ميكرومتر ± 5%، يتم قياسها في خمس نقاط عبر الويب.
- العرض: 1,520 مم مع تسامح محدد من جانب واحد، لأن الشبكة التي يبلغ سمكها 3 مم يمكن أن تترك شريط حافة غير لاصق.
- طول اللفة والأساسية: 500 متر على نواة 152 مم، خالية من الوصلات، مع تسجيل قطر اللفة.
- بطانة الإصدار: النوع والوزن، سواء كان أحد الجانبين أو كلاهما مصنوعًا من السيليكون، ويفرض الإصدار احتياجات وحدة التغذية الخاصة بك.
يستحق سلوك الخطوط الملاحية المنتظمة اهتمامًا أكبر مما يتلقاه عادةً. يتم رفع البطانة التي تتقشر بسهولة قبل أن يصل الفيلم إلى الحافة؛ الذي يقشر بقوة ويمتد الفيلم ويتجعد. يقوم الفيلم المزود بورق تغليف متحكم به بإزالة هذا المتغير من الخط.
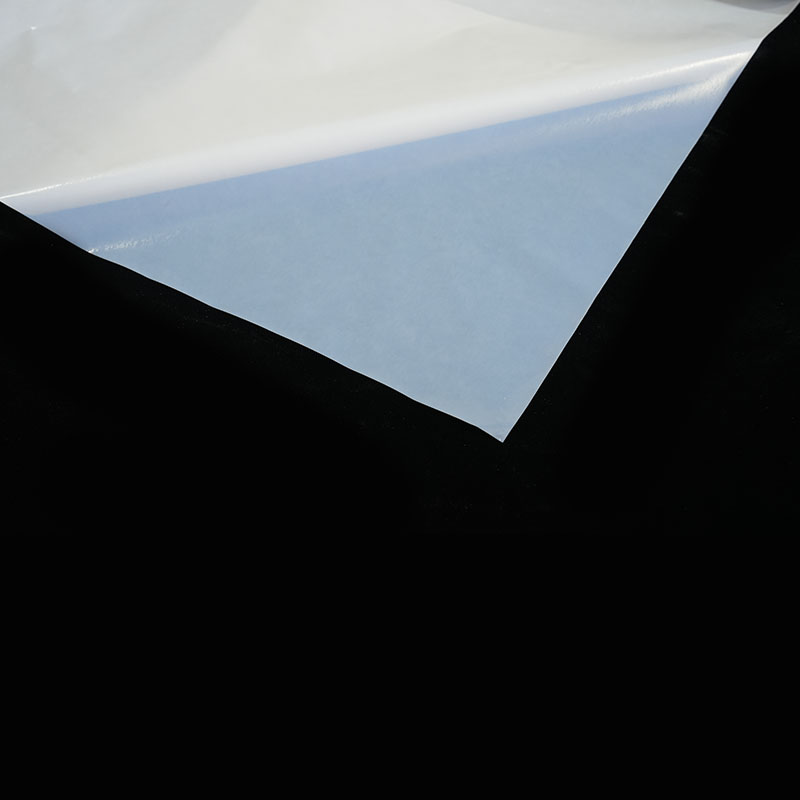 طبقة لاصقة تذوب بالحرارة PES مع ورق تغليف مقدمة عن المنتج: يعتبر الفيلم اللاصق المذوب بالحرارة PES مع ورق التغليف مادة لاصقة صديقة للبيئة. من خلال عمليات الكشط أو الطلاء أو النفخ المتقدمة... عرض المنتج →
ورقة المواصفات: الحقول وإدخالات الأمثلة وتكلفة تركها
تكتمل مواصفات الفيلم عندما يتمكن المورد من الاقتباس منها ويمكن لمهندس الجودة أن يرفض الكثير ضدها دون طرح سؤال واحد، مما يعني أن كل مجال يحمل رقمًا وتسامحًا وطريقة.
| الميدان | إدخال المثال | ما يمنع |
|---|---|---|
| الكيمياء and grade | فيلم بوليستر مشترك PES، MFI 25 ± 5 جم / 10 دقيقة عند 160 درجة مئوية / 2.16 كجم | إعادة الصياغة الصامتة وسلوك التدفق المنجرف |
| جراماج | 60 جم/م² ± 5% | خطوط السندات المتعطشة أو المغمورة بالمياه |
| سمك | 50 ميكرومتر ± 5%، خمس نقاط قياس | الخلافات حول طريقة القياس |
| نافذة تذوب | ذروة DSC 115-125 درجة مئوية | فيلم يحتاج إلى حرارة أكثر مما يمكن أن توفره الصحافة |
| نافذة التنشيط | 135 درجة مئوية، 3 بار، 15 ثانية، تم التحقق منها على خطك | يتم إلقاء اللوم على الروابط الباردة على المادة اللاصقة |
| قوة السندات | T-peel ≥ 8 N/25 مم على الركيزة المرجعية، ASTM D1876 | الحجج دون مرجع مشترك |
| التنسيق | عرض 1,520 ملم، لفة 500 متر، قلب 152 ملم، خالي من الوصلات | فواصل الويب ونفايات الحافة |
| التخزين ومدة الصلاحية | مختومة لمدة 12 شهرًا عند درجة حرارة ≥ 25 درجة مئوية ونسبة رطوبة نسبية ≥ 60% | التحلل المائي والحجب في المستودع |
| الامتثال | الوصول إلى إعلان SVHC وRoHS وOEKO-TEX 100 class II عند الاقتضاء | الشحنات المرفوضة والملفات الجمركية المحجوبة |
| تغيير التحكم | إشعار كتابي وإعادة التأهيل قبل أي تغيير في الراتينج أو مؤسسة التمويل الأصغر | انحراف الأداء بين الشحنات |
طرق الاختبار: جعل النتيجة قابلة للمقارنة
يكون معيار القبول قابلاً للاستخدام فقط عندما يذكر المعيار، والركيزة، وعرض العينة، والتكييف، لأن رقم التقشير الذي لا يحتوي على هذه الحقائق الأربع لا يمكن إعادة إنتاجه بواسطة أي شخص آخر.
- قوة التقشير: تقشير 180 درجة لكل ASTM D903، أو T-peel لكل ASTM D1876 للشرائح المرنة إلى المرنة.
- القص والزحف: القص الثابت في درجة حرارة الخدمة للتنبؤ بالعلامات الترهلية والزاحفة.
- السلوك الحراري: كالوريمتر المسح الضوئي التفاضلي (DSC) وفقًا لمعيار ISO 11357-3 أو ASTM E794، لتأكيد ذروة الذوبان واكتشاف انجراف الدفعة.
- المتانة: دورات الغسيل والتنظيف الجاف وفقًا لمعيار ISO 3175 حيث يكون المنتج النهائي عبارة عن ملابس أو حذاء.
- تجربة الخط: يتم تكرار نفس اختبار التقشير عند ثلاث درجات حرارة وثلاثة أوقات سكون، مما ينتج عنه إنتاج نافذة العملية سيتم تشغيله فعليًا.
ستة أخطاء في المواصفات تظهر لاحقًا مع توقف الإنتاج
عادةً ما تبدأ عمليات التوقف التي ترجع إلى الفيلم كبنود مفقودة بدلاً من القوائم المعيبة.
- تحديد سمك فقط. يمكن لاثنين من الموردين تلبية 50 ميكرومترًا مع الاستمرار في تقديم كتلة لاصقة مختلفة لكل متر مربع.
- نسخ ورقة بيانات المنافس. تم قياس هذه القيم على ركيزة مختلفة ومكبس مختلف.
- تجاهل الصحافة التي تمتلكها بالفعل. إذا كان الفيلم يحتاج إلى 150 درجة مئوية وكان الخط يصل إلى 120 درجة مئوية، فإن المواصفات ميتة على الورق.
- ترك الخطوط الملاحية المنتظمة للصدفة. تعتبر وحدات التغذية التلقائية أقل تسامحًا بكثير من عمليات التغذية اليدوية.
- الموافقة على عينة واحدة. لفة واحدة جيدة لا تقول الكثير عن العاشرة، ونفس الانضباط مهم عند دمج الفيلم مع خطوط الإنتاج الآلية، حيث لا يمكن تعديل وقت المكوث وضغط الضغط يدويًا.
- لا يوجد تحكم في التغيير. يمكن لمورد الراتنج الجديد تغيير مؤشر تدفق الذوبان دون تغيير العنوان في ورقة البيانات.
من الإصدار التجريبي إلى إصدار الإنتاج
الموافقة على نافذة العملية، وليس لفة واحدة: قم بإجراء التجربة عند ثلاث درجات حرارة وثلاثة أوقات سكون، وقم بتسجيل نتيجة التقشير في كل نقطة، بحيث يكون للإنتاج خريطة بدلاً من التخمين.
- لفة المحاكمة: عادة ما يكون من 50 إلى 100 متر كافيًا للإعداد وخسارة التشغيل والاختبارات المعملية.
- المقالة الأولى: تحقق من الوزن والسمك والعرض وقوة التحرير وقوة التقشير وفقًا للمواصفات قبل أمر الإنتاج الأول.
- عينات الاحتفاظ: احتفظ بمتر واحد من كل قطعة، مختومًا، طوال فترة الصلاحية.
- شهادة التحليل: لكل دفعة، مع القيم المقاسة بدلاً من "المطابقة" البسيطة.
- محفزات إعادة التأهيل: تغيير الراتينج، تغيير MFI، سرعة خط أعلى، دفعة ركيزة جديدة.
الأسئلة المتداولة
ما هو سمك الفيلم اللاصق المذوب بالحرارة الذي يجب أن أحدده لإنتاج OEM؟
ابدأ من خط الربط بدلاً من الكتالوج: 25 إلى 50 ميكرومتر يناسب الركائز الناعمة والمتوافقة جيدًا، بينما يتم استخدام 75 إلى 150 ميكرومتر عندما يكون السطح خشنًا أو مساميًا أو يحتاج إلى ملء الفجوات. ثم التأكد من النحو، لأن ذلك يتحكم في الكتلة اللاصقة في المفصل.
هل أحتاج إلى بطانة إصدار للفيلم؟
فقط إذا كان من الممكن أن يتم حظر الفيلم على اللفة أو إذا كانت العملية الخاصة بك تقوم بتغذية الفيلم تلقائيًا. يعتبر الفيلم الخالي من البطانة أرخص ويعمل بشكل جيد في التركيب اليدوي مع الاستخدام الفوري، في حين أن ورق التغليف المتحكم فيه أكثر أمانًا للتغذية الآلية وللفيلم المخزن لعدة أشهر.
كيف أحدد معيار القبول لقوة الرابطة؟
قم بربط الفيلم بركيزة الإنتاج الدقيقة في إعدادات الإنتاج، واختبره بطريقة مسماة مثل ASTM D1876، وقم بتعيين الحد الأدنى من أدنى نتيجة لخمس عينات على الأقل عبر ثلاث قطع. عينة المقعد الواحد ليست أساسًا لمواصفات الشراء.
هل يمكن لفيلم واحد أن يغطي عدة منتجات مختلفة؟
في بعض الأحيان، ولكن فقط عندما تتداخل الركائز وإعدادات الضغط ومتطلبات المتانة. نادرًا ما يتناسب فيلم PES الذي يقوم بتصفيح قطع السيارات مع رابطة رغوية ذات درجة حرارة منخفضة، وعادة ما يؤدي فرض درجة واحدة عبر كليهما إلى حل وسط يفشل في تطبيق واحد.
ما الذي يسبب فشل الفيلم على الخط الذي كان يعمل سابقًا دون مشاكل؟
عادة ما يكون هناك تغيير في مكان آخر من العملية: سرعة خط أبطأ، أو أسطوانة أكثر برودة، أو ركيزة أكثر سمكًا، أو مجموعة مواد جديدة. يعتبر الفيلم حساسًا للوقت والضغط، لذلك عندما تتغير العملية، يجب إعادة التحقق من نافذة العملية بدلاً من افتراضها.
مواصفات الفيلم العملية قصيرة: خمسة أرقام، وكتلة التسامح، وطريقة اختبار لكل مطالبة وبند التحكم في التغيير. اكتبه قبل بدء التجربة الأولى، وراجعه مع الفريق الفني للمورد، ثم قم بتجميده بمجرد استقرار الإنتاج، بحيث يصبح أي انحراف مستقبلي مرئيًا على الفور بدلاً من الظهور كشكوى تفريغ بعد ستة أشهر.

اتصل بنا