


 英语
 中文简体
 西班牙语
 阿拉伯语

إن عملية تصنيع المادة اللاصقة المذوبة بالحرارة عبارة عن سلسلة خالية من المذيبات مكونة من أربع كتل: مزج بوليمر لدن بالحرارة مع مواد لاصقة وشموع ومثبتات؛ تصفية وتفريغ الذوبان. تشكيله إلى فيلم أو شبكة أو مسحوق أو حبيبات؛ ثم التبريد والاختبار والتعبئة والتغليف. كل الممتلكات التي يشعر بها العميل على الخط - وقت الفتح، ومقاومة الحرارة، وقوة التقشير، وما إذا كانت اللفة قد تم فكها بشكل نظيف بعد ثلاثة أشهر في المستودع - يتم تحديدها في أول كتلتين ويتم الحفاظ عليها فقط في الكتلتين الأخيرتين.
هذه ليست نقطة نظرية. يمكن للخلاط الذي يعمل بأربع درجات حرارة لمدة عشرين دقيقة إضافية أن يعمل على أكسدة مادة EVA أو PES المذابة بدرجة كافية لتغيير اللون وتقليل قوة التقشير القديمة بشكل ملحوظ، في حين أن نفس الدفعة لا تزال تجتاز كل اختبار في يوم تصنيعها. نظرًا لأن المواد اللاصقة المذوبة بالحرارة عبارة عن لدائن حرارية صلبة بنسبة 100%، فلا يوجد مذيب للتبخر ولا يمكن إلقاء اللوم على كيمياء المعالجة: الرابطة عبارة عن إعادة تصلب فيزيائي، لذا فإن ما تفعله العملية بالبوليمر هو بالضبط ما يرثه المستخدم النهائي.
محتوى
عملية التصنيع، مرحلة بعد مرحلة
تكون العملية مستمرة في مرحلة التشكيل ولكنها تعتمد على الدفعة في مرحلة المزج، وهذا الخليط هو المكان الذي تبدأ فيه معظم وسيطات الجودة. عادة ما تكون دفعة الذوبان 500-2000 كجم؛ قد يستهلك تشغيل الطلاء عدة دفعات. إذا اختلفت دفعتين بنقطتين من نقطة التليين، يرى المحول أن درجة حرارة التصفيح غير متناسقة، وليس كمشكلة خلط.
| المرحلة | ماذا يحدث | ما ينتمي إلى المواصفات |
|---|---|---|
| الجرعات والمدخول | يتم وزن البوليمر الأساسي والمثبت والشمع ومضادات الأكسدة لكل دفعة أو يتم تغذيتها بواسطة مغذيات فقدان الوزن | دقة الجرعات ضمن ±0.5%؛ رطوبة الراتنج أقل من 0.05% |
| مزج ذوبان | يقوم الخلاط المغطى أو مقصات الطارد ذات اللولب المزدوج بتسخين المزيج، بشكل مثالي تحت بطانية النيتروجين | نافذة ذوبان تبلغ حوالي ± 3 درجات مئوية؛ وقت الإقامة المحدد؛ عدم وجود مناطق ميتة في السفينة |
| الترشيح والتفريغ | يمرر المصهور حزمة شاشة وقسمًا مفرغًا لإزالة المواد الهلامية والفحم والمواد المتطايرة | حجم الشاشة حوالي 100-400 ميكرومتر؛ عدد الجل لكل متر مربع من الفيلم النهائي |
| تشكيل | يتم صب الفيلم على لفات باردة، أو شبكة ليفية من خلال أسطوانة منقوشة، أو الطحن والطحن إلى مسحوق | وزن المعطف، سمكه عادة 20-200 ميكرومتر، تحمل العرض |
| التبريد والتوحيد | لفات تبريد، أو بطانة تحرير أو حزام سيليكون، مع التحكم في شد اللفاف | درجة حرارة سطح اللفة حوالي 10-25 درجة مئوية؛ اختبار الحظر على الاسترخاء |
| الاختبار والتعبئة | ويتم قياس اللزوجة ونقطة التليين وقوة التقشير ومقاومة الحرارة ثم تعبئتها | عينة الدفعة المحتجزة؛ التعبئة والتغليف المبطنة بالرقائق والنيتروجين؛ إمكانية تتبع الدفعة |
تفصيلان يقرران نتائج أكثر من أي تفاصيل أخرى. أولاً، الترشيح: تعمل شاشة بحجم 200 ميكرومتر على إزالة جزيئات الفحم التي تُقرأ لاحقًا كبقع مرئية في لوحة باب السيارة المصفحة. ثانيًا، التبريد: يتم لف الفيلم عند درجة حرارة 35 درجة مئوية بدلاً من 20 درجة مئوية، مما يحافظ على التبلور على اللفائف والكتل في مستودع العميل، وليس في المصنع.
الصياغة: عائلات المكونات الأربعة
يتم تصنيع كل مادة لاصقة تذوب بالحرارة تقريبًا من أربع عائلات مكونة، والنسبة بينها تفسر سبب عدم تشابه منتجين يحملان نفس اسم البوليمر.
| مكون | الوظيفة في السند | حصة نموذجية | ما يحكم |
|---|---|---|---|
| البوليمر الأساسي (EVA، PA، PES، TPU) | تماسك العمود الفقري | 30-50% | المقاومة للحرارة، المرونة، التوافق مع الركيزة |
| راتنج تاكفير | التصاق محدد ومبلل | 20-40% | قوة التقشير، والمسمار، والوقت المفتوح |
| الشمع | يخفض لزوجة الذوبان | 10-25% | ضبط السرعة والاختراق والتكلفة |
| مثبت ومضاد للأكسدة | يمنع الأكسدة أثناء الذوبان والخدمة | 0.5-2% | ثبات اللون، تشكيل شار، مدة الصلاحية |
ادفع الشمع لأعلى وسيثبت المادة اللاصقة بسرعة، وهو ما يناسب التغليف عالي السرعة ولكنه يقلل من مقاومة الحرارة. ادفع أداة التثبيت للأعلى وترتفع قوة التقشير بينما تصبح اللفة أكثر نعومة وأكثر عرضة للانسداد. وهذا هو السبب في أن السؤال المفيد للمورد ليس أبدًا "ما هو البوليمر" ولكن "ما الذي يحتفظ به عند 70 درجة مئوية بعد 72 ساعة".
من الذوبان إلى الشحن: لماذا يغير شكل المنتج الخط
مرحلة التشكيل هي ما يفصل كتالوج أحد الموردين عن كتالوج مورد آخر، لأن نفس الذوبان يمكن أن يترك المصنع على شكل فيلم أو شبكة أو مسحوق أو حبيبات.
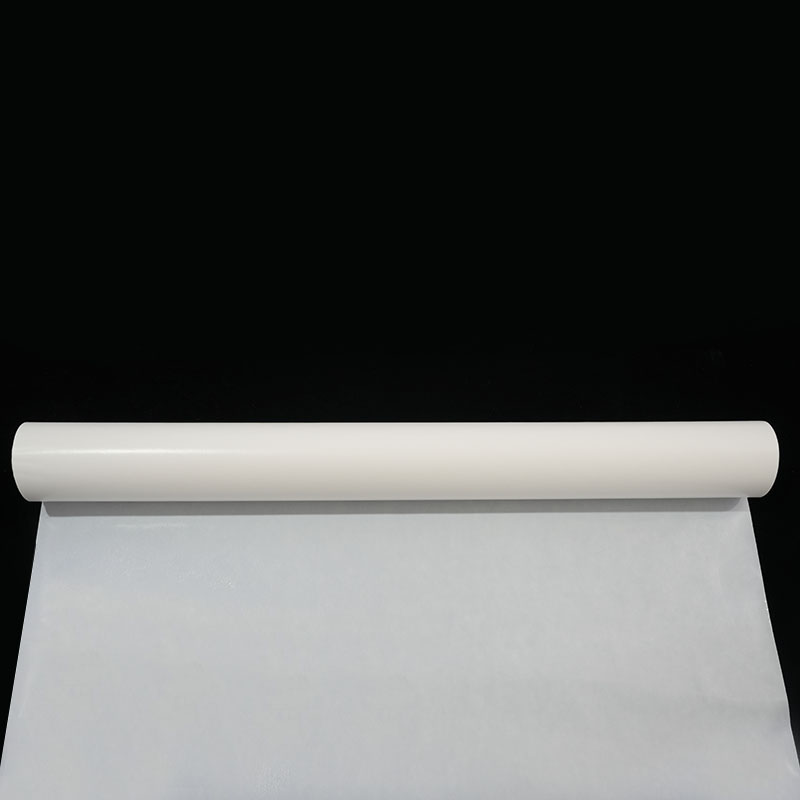
يتم قياس طبقة الصب على لفة تبريد، ويتم حمايتها، بالنسبة للعديد من الدرجات، بورق تحرير. إنه يوفر التحكم الأكثر إحكامًا في السُمك وهو الخيار المعتاد لتصفيح المنسوجات وتزيين السيارات وتجميع الأجزاء الصغيرة حيث يكون وزن الطبقة المحدد مهمًا.
 فيلم لاصق بالذوبان الساخن PES مع ورق تحرير طبقة لاصقة من البوليستر المشترك مع ورق تغليف من أجل روابط غير مرنة قابلة للغسل للنسيج والمعادن والبلاستيك في الملابس وتجميع السيارات والإلكترونيات. عرض المنتج →
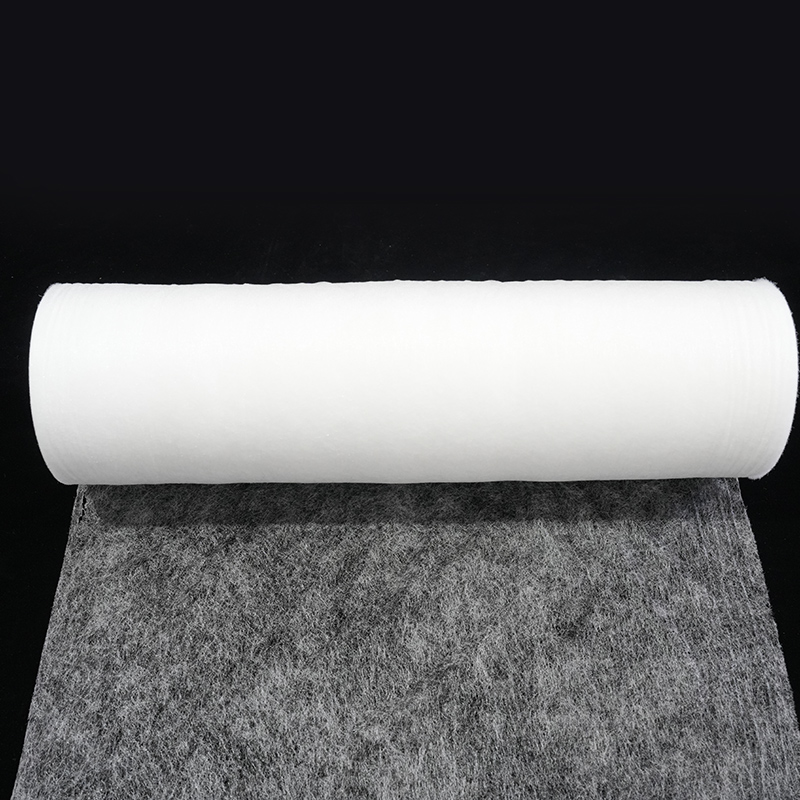
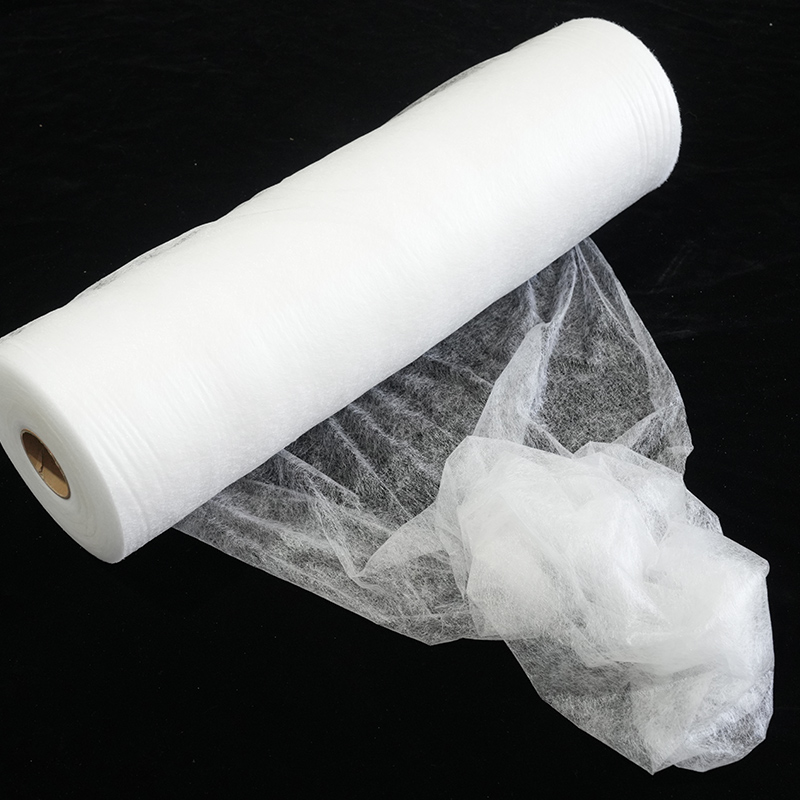
الويب عبارة عن هيكل ليفي مسامي غير منسوج يتم تصنيعه عن طريق تمرير الذوبان عبر أسطوانة محفورة. يتم قياسه بالجرام لكل متر مربع بدلاً من الميكرون، ولا يحتوي على بطانة، ويتم ثنيه على الأسطح المنحنية. ال مجموعة الويب اللاصقة المذوبة بالحرارة يغطي درجات PA وTPU وEVA بحيث يمكن للمحول مطابقة النعومة ونقطة الانصهار وقوة الارتباط بالركيزة بدلاً من العكس.
 نطاق الويب من المادة اللاصقة المذوبة بالحرارة من مادة البولي أميد نسيج من مادة البولي أميد على شكل أقراص مقطوعة ولفائف للملابس والأحذية وتصفيح السيارات والمفروشات؛ عرض لخيارات الدرجة والقواعد والشبكة. عرض المنتج →
يتم إنتاج المسحوق عن طريق طحن المادة المصهورة المبردة وتصنيف الجزيئات، التي يتراوح حجمها عادة بين 80 و200 شبكة. يتم توزيعه جافًا على البطانات البينية والأقمشة غير المنسوجة وأغشية نقل الحرارة، حيث يكون الطلاء المنقط أو غبار السطح بالكامل أرخص من الفيلم.
 مسحوق لاصق مذوب بالحرارة PES مسحوق بوليستر مشترك للمنسوجات والسيارات والأحذية وروابط التعبئة والتغليف، بدرجات تتراوح بين 98-165 درجة مئوية وأداء مقاوم للغسيل. عرض المنتج →
ضوابط العملية التي تحدد قوة السندات
لا يتم فحص قوة السندات في المنتج في النهاية؛ يتم الاحتفاظ به داخل نطاق ضيق من نوافذ العملية طوال فترة التشغيل.
- نافذة درجة حرارة الذوبان: حوالي ±3 درجة مئوية حول نقطة التحديد. أوراق باردة جدًا غير متناثرة؛ يؤدي التسخين الشديد إلى تحلل البوليمر ويؤدي إلى اصفرار الفيلم.
- وقت البقاء: البقاء لفترة طويلة في الخلاط الساخن يعمل كسجل للحرارة الإضافية. يجب أن يتوافق حجم الدفعة وسرعة المسمار مع الإنتاجية، وليس مع الراحة.
- وزن الطبقة: الانحراف بمقدار 5 ميكرومتر على فيلم 50 ميكرومتر هو تغيير في المادة بنسبة 10%، وهو ما يكفي لتغيير وقت الفتح على خط تصفيح سريع.
- التبريد والتحرير: تحدد درجة حرارة لفة التبريد وشد البطانة وضغط اللف معًا ما إذا كانت كتل اللفة عند 40 درجة مئوية أثناء النقل.
- الرطوبة: يتحول الماء الممتص في الراتنج أو الحشو إلى فقاعات عند القالب. يعد التجفيف وتغطية النيتروجين بمثابة تأمين رخيص.
العيوب النموذجية وأين تنشأ
تعود معظم الشكاوى التي تصل إلى موردي المصهور الساخن إلى انحراف عملية قابل للقياس وليس إلى خطأ في الصياغة.
| عيب | السبب المحتمل للعملية | أين يمكن القبض عليه |
|---|---|---|
| بقع هلامية أو شارية | تجاوز حزمة الشاشة، والنقاط الساخنة، ووقت الإقامة المفرط | فحص السكين والضوء لعينة الفيلم |
| مقاومة للحرارة ضعيفة | الشمع level drifting high, tackifier under-dosed | نقطة التليين ودرجة حرارة فشل التصاق القص لكل دفعة |
| حجب لفة | تبريد غير كافي، بطانة تحرير مفقودة، لف محكم للغاية | اختبار الاسترخاء بعد 24 ساعة عند 40 درجة مئوية |
| انحراف وزن المعطف | ارتفاع المسمار، تغيير فجوة القالب، عدم تطابق سرعة الخط | أخذ العينات الوزنية في بداية ونهاية كل لفة |
| اصفرار في التخزين | الأكسدة أثناء الذوبان، لا توجد بطانية النيتروجين | قراءة اللون مقابل العينة المحتجزة |
ما يجب التحقق منه قبل الموافقة على المورد
الموافقة على الأدلة، وليس على ورقة البيانات. اطلب ثلاثة سجلات دفعية متتالية وقارنها سطرًا بسطر.
- يتم الإبلاغ عن نقطة التليين واللزوجة عند درجة الحرارة المحددة وقوة التقشير لكل دفعة، وليس كقيمة نموذجية واحدة.
- تفاوتات السُمك والعرض مكتوبة كأرقام - على سبيل المثال ±5% على السُمك - بالإضافة إلى طول اللفة المحدد وبدل الوصلات.
- دليل على أن النبات يقيس الأداء المعتق: مقاومة الحرارة بعد 72 ساعة، واللون بعد التخزين. مثل هذه الأساليب اختبارات الثبات الحراري تحت ظروف النبات الكشف عن المشكلات التي يخفيها اختبار العينة الجديدة.
- مدة الصلاحية ودرجة حرارة التخزين وشكل التغليف، نظرًا لأن عمر الكيس المبطن بالرقائق والكرتون العادي مختلف تمامًا.
- عملية التحكم في التغيير المعلنة. إن إعادة الصياغة الصامتة عند استبدال مادة خام هي السبب الأكثر شيوعًا لخط التصفيح الذي يحتاج فجأة إلى درجة حرارة مختلفة.
الأسئلة المتداولة
كم تستغرق عملية التصنيع؟
عادةً ما يستغرق مزج الذوبان من ساعتين إلى أربع ساعات لكل دفعة، اعتمادًا على البوليمر والأوعية؛ الترشيح والتشكيل والتبريد مستمرة ويتم قياسها في دقائق. يعتمد إجمالي المهلة الزمنية على جداول الطلاء والقطع، وليس على الكيمياء.
هل العملية خالية من المذيبات؟
نعم. تتكون المواد المصهورة الساخنة من مواد صلبة بنسبة 100%، وبالتالي فإن الإطلاقات الرئيسية المتطايرة تأتي من التنظيف ومن أي جزء من الشمع أو الزيت في التركيبة، وليس من مذيب حامل.
ما هي درجة الحرارة التي يصل إليها الذوبان؟
تتراوح درجة حرارة معظم الخلطات ذات الأغراض العامة بين 150 درجة مئوية و200 درجة مئوية. يمكن معالجة درجات EVA منخفضة الحرارة للركائز الحساسة للحرارة من حوالي 90 درجة مئوية إلى 120 درجة مئوية، ولهذا السبب يجب أن يتبع اختيار الدرجة الركيزة، وليس الآلة.
هل يمكن لخط واحد إنتاج الفيلم والويب والمسحوق؟
نادرا ما تكون بنفس الجودة. يحتاج الفيلم إلى لفات صب وتبريد، ويحتاج النسيج إلى أسطوانة محفورة وتدفق هواء متحكم فيه، ويحتاج المسحوق إلى الطحن والتصنيف. تتخصص معظم المصانع وتستعين بمصادر خارجية للباقي.
لماذا يتصرف نفس المنتج بشكل مختلف بين الدفعات؟
عادةً ما يكون هناك انحراف في الجرعات أو تاريخ الحرارة بدلاً من تغيير الصيغة. اطلب سجل الدفعة: سوف تظهر نقطة التليين واللزوجة ما إذا كان الذوبان أكثر سخونة، أو تم الاحتفاظ به لفترة أطول، أو تم تناوله بشكل مختلف قليلاً.
إن عملية التصنيع ليست صندوقًا أسود، ولا ينبغي معاملتها على أنها صندوق أسود أثناء الشراء. اسأل عن عناصر التحكم في المرحلة التي يتم تسجيلها، وكيف يتم فحص البقع والحجب، وما الذي تظهره العينات المحتجزة بعد عام. عادة ما يكون الموردون الذين يمكنهم الإجابة بالأرقام هم الذين يتم فك قوائمهم بنفس الطريقة في الشهر الثاني عشر كما فعلوا في الأسبوع الأول.

اتصل بنا